Soudage TIG
ATSC, professionnel TIG depuis plus de 30 ans, vous fait bénéficier de toute son expérience des techniques de soudage TIG.
En sélectionnant les postes à souder TIG les mieux adaptés à vos applications, les coffrets TIG pour les applications sur site, les accessoires TIG (détendeurs-débilites, pince de masse, raccords rapides, pièces d’usure de torche), les câbles de masse, les équipements complémentaires tels les outils du soudeur TIG, vos équipements seront optimisés.
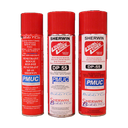
En proposant les torches TIG les plus performantes, les métaux d’apport TIG et les électrodes de tungstène de qualité, vous bénéficiez d’installations professionnelles TIG performantes. Pour valider la qualité de vos soudures TIG, pensez aux produits de ressuage.
PRINCIPE DE FONCTIONNEMENT DU SOUDAGE TIG
Terminologie du soudage TIG
Le procédé de soudage TIG est communément appelé « Tungsten Inert Gaz » ou GTAW « Gaz Tungsten Arc Welding » ou encore « soudage à l’arc sous atmosphère inerte avec une électrode en tungstène ».
Principe du soudage TIG
La soudure TIG utilise la protection d’un arc électrique par un gaz
inerte permettant l’amorçage de l’arc électrique sans fusion de
l’électrode de tungstène.
Pendant la soudure TIG la source de chaleur est générée par l’arc
électrique qui produit une chaleur intense provoquant la fusion des
métaux à assembler.
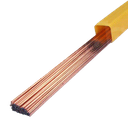
Si nécessaire, l’ajout de métal d’apport est possible pour renforcer la liaison ou boucher des zones non jointives.
POURQUOI PRIVILÉGIER LA SOUDURE TIG PAR RAPPORT AUX AUTRES PROCÉDÉS DE SOUDAGE
Avantages du Soudage TIG
- Haute qualité des soudures TIG avec peu de défauts
- Pas de projections de métal en fusion, contrairement au soudage MIG
- La soudure TIG est utilisé aussi bien sur des tôles fines que sur de fortes épaisseurs
- Le soudage TIG permet de souder une grande variété de métaux
- Le soudage TIG émet très peu de fumées et de gaz toxiques
- Pour un professionnel TIG, le contrôle précis des paramètres d’intensité et de vitesse de soudage est facilité lors des soudures TIG
Inconvénients de la Soudure TIG
- La mise en œuvre nécessite une certaine expertise que les débutants ne peuvent pas acquérir tout de suite
- La vitesse de soudage est plus lente que toutes les autres méthodes de soudage
- Le soudage TIG est sensible à la propreté des zones de soudage ; il faut éviter leurs contaminations
- L’investissement coûteux par rapport à d’autres procédés de soudage
LES POSTES À SOUDER TIG
Le choix du poste à souder TIG porte essentiellement sur le type de courant électrique qu’il peut produire :
Poste à souder TIG DC
Ce procédé de soudage TIG ne génère que du courant continu (DC) ; cela
signifie que ce « Direct Courant » circule dans un seul sens, du
tungstène vers les pièces à souder.
Le poste à souder TIG est utilisé pour souder des métaux tels que les
aciers au carbone, les aciers inoxydables, le cuivre et ses alliages.
Poste à souder TIG AC/DC
Ce procédé de soudage TIG génère du courant continu (DC) et du courant
alternatif (AC) ; cela signifie que le poste à souder TIG permet
d’inverser le sens de circulation du courant.
Le poste à souder TIG AC/DC est utilisé pour souder tous les matériaux dont l’aluminium et ses alliages.
Le coffret TIG
Les génératrices de courant continu tel que certains postes à souder MIG
et les groupes de soudage à l’arc permettent le soudage TIG DC avec ce
type de coffret TIG.
L’association de ce coffret TIG à une génératrice de courant continu
constitue un ensemble multi-procédés (soudage à l’arc MMAW, soudage TIG
et soudage MIG selon le type de génératrice).
Fonctions indispensables d’un poste à Souder TIG professionnel
Un poste à souder TIG professionnel doit être équipé d’un pré-gaz
réglable ou automatique pour protéger l’électrode tungstène avant le
départ de l’arc électrique.
Un poste TIG professionnel doit permettre le réglage du post-gaz après
soudure pour refroidir l’électrode de tungstène et protéger le bain de
fusion de la corrosion.
Un poste TIG professionnel doit être équipé de la fonction évanouissement en fin de soudage pour éviter les cratères.
LE GAZ DE PROTECTION EN SOUDAGE TIG
L'argon
Le gaz le plus utilisé en soudage TIG est l’argon pur du fait de sa polyvalence ; c’est un élément essentiel pour réaliser des soudures TIG de qualité.
L’Argon avec l’Hélium
L’argon associé à de l’hélium permet d’augmenter la température de fusion et d’accroitre la pénétration des soudures TIG.
Le débit du gaz
Le débit du gaz de protection doit être réglable et contrôlé par un détendeur-débilite gradué en litres/minute et monté en sortie de bouteille de gaz ou sur un détendeur de canalisation. Sa valeur doit être comprise entre 6 et 20 litres/minute selon l’épaisseur et la nature des matériaux à souder et les buses utilisées.
LES ÉLECTRODES DE TUNGSTENE EN SOUDAGE TIG
L’électrode de tungstène : la pièce essentielle en soudage TIG
L’électrode de tungstène, dont le point de fusion se situe à 3140°C, constitue la pièce maitrise du soudage TIG et a toujours comme base constitutive le tungstène auxquels sont ajoutés ou non des alliages ou oxydes qui facilitent le soudage de certains matériaux.
Classification et influence du diamètre
Le diamètre de l’électrode de tungstène est déterminé selon l’intensité de soudage TIG nécessaire pour l’assemblage.
Les différents types d’électrodes de tungstène sont classifiées
selon leurs compositions chimiques et repérées par leur code couleur. Ce
repère de couleur va permettre pour chacune des couleurs de définir les
applications possibles.
LES TORCHES DE SOUDAGE TIG
Principe de fonctionnement
La torche de soudure TIG sert à véhiculer et à concentrer l’arc électrique et le gaz autour de la zone de soudure.
Par l’intermédiaire de l’électrode de tungstène la puissance du
courant est transmise directement à la pièce ; ce qui génère la fusion
de la matière.
Les différents types de torches de soudage TIG
Les torches de soudage TIG refroidies à l’air dont la capacité de
refroidissement est limitée du fait que la tresse en cuivre qui véhicule
le courant de soudage n’est pas refroidie à l’eau. Chaque modèle est
classifié selon sa capacité exprimée en Ampères.
Les torche de soudage TIG refroidies à l’eau, dont la
circulation du liquide refroidit la tresse en cuivre et le corps de
torche, et qui sont utilisées pour des applications intensives et qui
nécessitent un courant de soudage élevé comme le soudage des aluminiums
et de ses alliages.
Les torche de soudage TIG les plus courantes à commande simple
on/off se distinguent de celles plus évoluées permettant de régler à
distance de la poignée les paramètres de soudage TIG.
Les torches de soudage TIG équipées d’un corps de torche
rigide se distinguent des torches de soudage TIG équipées d’un corps de
torche flexible facilitant l’accès à des zones de soudage difficiles en
le tordant.
Les consommables de Torche de soudage TIG que sont les buses,
les pinces porte-électrodes tungstène et les diffuseurs différents selon
les modèles de torche TIG, l’accessibilité et les applications des
professionnels TIG.
LES MÉTAUX D’APPORT EN SOUDAGE TIG
Classification selon plusieurs critères
Composition chimique : sont à base de fer, de nickel, d’aluminium,
d’acier inoxydables, de cuivre ou autre nature d’alliage.
Type d’alliage : classés en fonction de leur appartenance ;
alliages d’aluminium, aciers inoxydables, alliages de cuivre ou autre
type d’alliage.
Propriétés mécaniques : résistance à la traction, à la rupture, à la corrosion ou autre propriété.
Classés selon leur domaine d’application de soudage TIG :
aciers inoxydables, alliages d’aluminium, aciers alliés ou non alliés,
alliages de cuivre ou applications différentes.
Norme de classification (AWS) pour les États-Unis et (EN) pour l’Europe.
Diamètre du fil dépendant de la taille du joint en soudage TIG et des paramètres de soudage TIG.
LES ÉQUIPEMENTS COMPLÉMENTAIRES EN SOUDAGE TIG
Les affûteuses de tungstène
Les affûteuses de tungstène portatives, le plus souvent utilisées sur chantier et affectées individuellement à un soudeur. Les affûteuses de tungstène stationnaires, dédiées aux ateliers de soudage.
Les bandes à tracer
Les bandes à tracer grises qui résistent à des températures jusqu’à 287 °C sont utilisées, enroulées autour d’un tuyau, comme une règle, un instrument de mesure ou une équerre pour le traçage des tuyaux. Les longueurs de ces bandes à tracer sont adaptées au périmètre des tuyaux calculé suivant la formule P = D × 3.15 avec P= périmètre et D = Diamètre extérieur du tuyau.
Les tréteaux et trépieds
Les tréteaux ou servantes servent pour les professionnels de la tuyauterie à supporter des tubes à hauteur de travail du soudeur. Les trépieds ont la même utilité que les tréteaux ou les servantes, mais ils supportent des charges moins importantes. La version pliable est facilement transportable dans un camion et sur chantier.
Les Clamps
Le clamp, destiné aux tuyauteurs, en soudage TIG permet l’alignement et l’accostage des tuyauteries avant soudage. Chaque modèle est adapté à une plage de diamètres de tuyaux.
Les têtes de centrage
la tête de centrage est le meilleur moyen pour marquer de façon très précise les tuyaux. Deux modèles existent selon le diamètre du tuyau.
Les outils d’alignement de brides
Ces outils d’alignement de bride, conçus pour les tuyauteurs, permettent de positionner correctement les brides sur la pipe sans risque d’erreur pouvant entrainer des contraintes dans l’assemblage ou la non-conformité de l’installation. Ce sont généralement des niveaux comme le niveau universel, Outil d’alignement de bride avec niveau à fiole, niveau à bulle multiangles et serrage magnétique, etc...
LA DÉTECTION DES FUITES EN SOUDAGE TIG
La mesure de fuite sur un circuit de gaz en soudage TIG
Une solution consiste à mettre le circuit de gaz de soudage TIG en pression et à pulvériser sur tout le circuit un produit non corrosif et non explosif sur toute la ligne. L’autre solution consiste à mesurer l’écart de pression entre deux points du circuit et le niveau de fuite en ligne avec un contrôleur de pression à bille.
La mesure de débit
La vérification consiste à afficher une valeur de débit sur le débilité de la bouteille et à contrôler la valeur en sortie de la torche TIG avec le contrôleur de pression à bille.
LA DÉTECTION DES FISSURES EN SOUDAGE TIG
L’inspection Visuelle
Une inspection visuelle approfondie peut suffire pour détecter des fissures en soudage TIG ; c’est l’étape initiale permettant de détecter des lignes fines et des anomalies de surface.
Le test du ressuage
Cette méthode nécessite l’application d’un colorant pénétrant sur la surface des soudures TIG. Après avoir enlevé ce colorant, on applique un révélateur pour faire ressortir les éventuelles fissures.
La magnétoscopie
Cette technique consiste à appliquer des particules magnétiques sur la surface des soudures pour détecter des fissures superficielles. En créant ensuite un champ magnétique, les particules vont s’accumuler aux endroits où il y a des fissures.