Gougeage soudure et crayons carbone
Fort d’une très grande expérience dans le domaine du gougeage, ATSC vous propose les équipements les plus performants du marché. Qu’il s’agisse de torches de gougeage et d’électrodes en carbone, ces éléments constituent les pièces essentielles d’une installation efficiente pour les travaux de métallurgie et de maintenance industrielle.
GOUGEAGE À L'ARC
Le gougeage à l’arc au carbone est un procédé utilisé pour enlever du
métal par fusion. L’arc électrique est généré par le contact entre une
électrode en carbone et la pièce métallique. Cet arc provoqué par une source de puissance de courant continu génère une chaleur intense qui fait fondre le métal.
L’électrode utilisée est un crayon en carbone ou en graphite qui résiste aux températures élevées générées par l’arc électrique.
Pour éjecter le métal en fusion, il faut canaliser un flux d’air sous
pression élevée autour de l’électrode pour provoquer une rainure plus
ou moins profonde dans le métal.
LES ÉQUIPEMENTS POUR GOUGER LES SOUDURES
La source de courant doit être suffisamment puissante pour provoquer
la fusion de l’électrode en carbone. Pour être efficace, cette source
doit avoir l’option courant continu CC/CV.
Lorsque les crayons en carbone sont d’un diamètre important, une
seule source de courant, aussi puissante soit-elle, ne suffit pas ; il
convient alors de coupler deux sources identiques de même puissance en
parallèle ; le courant disponible est dès lors doublé.
La source de courant doit aussi être en mesure d’absorber les pics
d’intensité qui se produisent en permanence en cours de travail.
Ces pointes d’intensité sont provoquées par un collage de l’électrode
lorsque la capacité de la source est trop faible, provoquant un
court-circuit de collage de l’électrode d’une intensité importante
susceptible d’endommager la source de courant. Ces pics d’intensité
peuvent dépasser les 50 % de l’intensité normale d’utilisation.
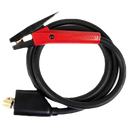
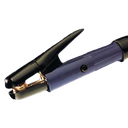
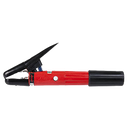
La torche de gougeage permet à la fois de fixer l’électrode de
gougeage et de canaliser l’air comprimé nécessaire à l’éjection du métal
en fusion. Cette torche doit être suffisamment dimensionnée pour absorber le
courant qui la traverse et résister à la chaleur convective dégagée par
la fusion du métal des cordons de soudure en particulier.
La source d’air doit être suffisamment dimensionnée pour alimenter en
continu la torche au débit nécessaire pour chasser le métal en fusion.
La pression de l’air doit être adaptée au diamètre des crayons de
gougeage.
Le câble de courant en sortie de la source doit aussi être
proportionné au courant qui le traverse et conditionné par le diamètre
de l’électrode en carbone.
LES ÉLECTRODES DE GOUGEAGE
L’électrode est généralement en carbone ou en graphite. Ces matières
résistent à des températures très élevées générées par l’arc électrique
de court-circuit.
La qualité de la matière et sa densité influencent directement
l’efficacité du produit. Si l’un de ces paramètres ou les deux sont
déficients, l’électrode de gougeage va rougir progressivement au point
et se désagréger en lambeaux. Ce sont donc ces deux critères qui définissent la qualité d’une électrode de gougeage.
Les électrodes sont classées dimensionnellement par leur diamètre et
leur longueur. Certaines électrodes de gougeage sont aboutables ; ce qui
permet de consommer le mégot.
Le choix des électrodes est subordonné au travail à réaliser. Le
diamètre est aussi limité par la capacité maximum de la source de
courant. Pour connaître les intensités de courant nécessaires en fonction des
diamètres d’électrodes de gougeage, se reporter aux données des
fabricants d’électrodes.
LES APPLICATIONS DU GOUGEAGE AVEC CRAYONS EN CARBONE
Bon nombre d’applications sont étroitement liées au domaine du
soudage, qu’il s’agisse de créer des chanfreins et des rainures avant
soudage ou d’enlever des cordons de soudure pour désassembler des pièces
à reconstruire. Pour plus d'informations, consultez nos solutions de Soudage Arc.
Il peut s’agir aussi d’effectuer des retouches sur des pièces mal positionnées ou défectueuses.
Dans les fonderies et les aciéries, il s’agit d’enlever des bavures,
des masselottes ou déboucher des trous obstrués. Découvrez aussi notre
gamme de Coupage & perçage thermique.
D’une façon générale, le gougeage est utilisé dans les industries
métallurgiques, la maintenance industrielle notamment navale et travaux
publics et les fonderies et aciéries pour la retouche des pièces.
AVANTAGES, INCONVÉNIENTS ET SOLUTIONS ALTERNATIVES
Bien qu’il existe d’autres moyens de gouger les soudures comme le
gougeage au plasma et le gougeage à l’électrode thermique, le gougeage à
l’arc air-carbone est encore très utilisé par ses coûts peu élevés.
Cependant, les résidus de carbone déposés sur les pièces lors du
gougeage au crayon carbone sont très néfastes pour les soudures à
réaliser ou à refaire.
Des opérations importantes de meulage sont donc nécessaires pour
enlever les résidus de carbone. Ces opérations d’ébarbage ne sont pas
nécessaires après le gougeage au plasma ou le gougeage thermique puisque
dans ces deux cas le carbone n’est pas utilisé.
LES ÉQUIPEMENTS DE PROTECTION POUR LE GOUGEAGE DES SOUDURES
Autres inconvénients d’importance : le bruit généré par l’arc électrique combiné à l’air nécessite des protections auditives appropriées comme l’intensité du bruit est très forte. De même, l’importance des projections impose le port d’une visière teintée ou d’une cagoule optoélectronique ainsi que des vêtements en cuir ou de préférence aluminisés de la tête aux pieds. Consultez notre page sur les équipements de protection individuelle pour plus d'infos.